logo

Einzelheiten zu den Produkten

Created with Pixso. Zu Hause Created with Pixso. Produkte Created with Pixso.
Hartmetall-Schaftfräser
Created with Pixso.

1/2/3/4-Nut-Bohrer-Hartmetall-Schaftfräser-YG8/YG10/YG12-Hartmetall-Schaftfräser-für-Stahl-und-Edelstahl-Fräsen

1/2/3/4-Nut-Bohrer-Hartmetall-Schaftfräser-YG8/YG10/YG12-Hartmetall-Schaftfräser-für-Stahl-und-Edelstahl-Fräsen

Markenbezeichnung: KTS
Modellnummer: Ball-Nase
MOQ: 100 Stücke
Preis: $1-20
Zahlungsbedingungen: L/C, T/T, Western Union
Versorgungsfähigkeit: 250000-teilig/Stücke pro Monat
Einzelheiten
Herkunftsort:
Sichuan, China
Zertifizierung:
ISO9001:2008
Material:
Wolframkarbid
Flötenzahl:
1/2/3/4
Grad:
YG8/YG10/YG12
Größe:
1/8 Zoll, 1/4 Zoll, 1/2 Zoll
Farbe:
Grau/Golden/Blau/Silber
Hauptwinkel:
45°/90°/Rund
Verpackung Informationen:
KUNSTSTOFFKOFFER
Hervorheben:

Karbidschaftfräserschneider

,

fester Karbidschaftfräserschneider

Beschreibung des Produkts

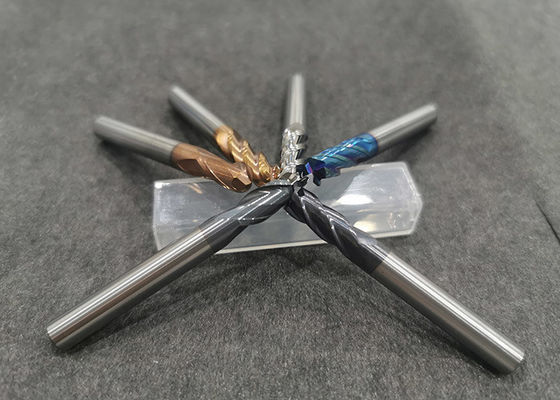
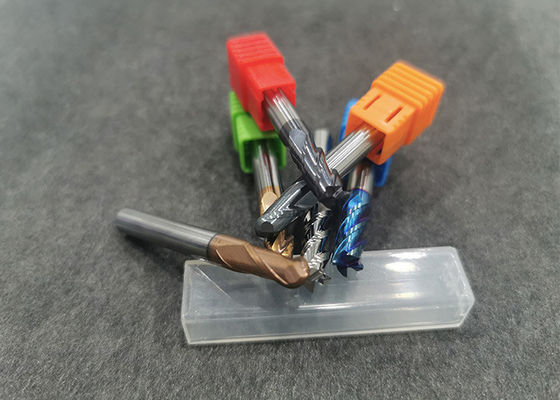
1/2/3/4 Zahn Hartmetall-Schaftfräser Schleiffräser Industriefräser

Schaftfräser Schleiffräser Industriefräser

Verwandte Informationen

Um den Fräser zu verstehen, müssen Sie zuerst das Fräswissen verstehen

Bei der Optimierung des Fräseffekts ist die Schneide des Fräsers ein weiterer wichtiger Faktor. Bei jedem Fräsen ist es von Vorteil, wenn mehr als eine Schneide gleichzeitig am Schneiden beteiligt ist, aber zu viele Schneiden, die gleichzeitig am Schneiden beteiligt sind, sind die Nachteile. Es ist unmöglich, dass eine Schneide gleichzeitig schneidet. Die benötigte Leistung hängt von der Anzahl der am Schneiden beteiligten Schneiden ab. In Bezug auf den Spanbildungsprozess, die Schneidenbelastung und die Verarbeitungsergebnisse spielt die Position des Fräsers relativ zum Werkstück eine wichtige Rolle. Beim Planfräsen einen Fräser verwenden, der etwa 30 % größer als die Schnittbreite ist, und den Fräser nahe der Mitte des Werkstücks positionieren, dann ändert sich die Spanndicke nicht wesentlich. Die Spanndicke während des Schneidens ist etwas dünner als beim Schneiden in der Mitte.

Um sicherzustellen, dass eine ausreichend hohe durchschnittliche Spanndicke / Vorschub pro Zahn verwendet wird, muss die für diesen Prozess geeignete Anzahl von Fräserzähnen korrekt bestimmt werden. Die Teilung des Fräsers ist der Abstand zwischen den effektiven Schneiden. Nach diesem Wert kann der Fräser in drei Typen unterteilt werden - dichtverzahnter Fräser, locker verzahnter Fräser, speziell dichtverzahnter Fräser.

Auch die Hauptwinkel des Planfräsers hängt von der Dicke der gefrästen Späne ab. Der Hauptwinkel ist der Winkel zwischen der Hauptschneide des Wendeschneidplättchens und der Oberfläche des Werkstücks. Die Hauptwinkel sind 45 Grad, 90 Grad und die Rundklinge. Die Richtungsänderung ändert sich stark mit dem Unterschied des Hauptneigungswinkels: Der Fräser mit einem Hauptneigungswinkel von 90 Grad erzeugt hauptsächlich eine Radialkraft, die in Vorschubrichtung wirkt, was bedeutet, dass die zu bearbeitende Oberfläche nicht zu viel Druck aufnimmt. Er ist zuverlässiger für Werkstücke mit schwacher Frässtruktur.

Der Fräser mit einem Hauptneigungswinkel von 45 Grad hat ungefähr die gleiche radiale Schnittkraft und Axialrichtung, so dass der erzeugte Druck relativ ausgewogen ist und die Leistungsanforderungen der Werkzeugmaschine ebenfalls relativ gering sind. Er eignet sich besonders für kurzspanende Materialien, die beim Fräsen abbrechende Späne erzeugen. Artefakte.

Der Fräser mit Rundklinge bedeutet, dass sich der Hauptneigungswinkel kontinuierlich von 0 bis 90 Grad ändert, was hauptsächlich von der Schnitttiefe abhängt. Die Schneidenfestigkeit dieser Art von Klinge ist sehr hoch. Da die entlang der langen Schneide erzeugten Späne relativ dünn sind, eignet er sich für große Vorschübe. Die Richtung der Schnittkraft in radialer Richtung der Klinge ändert sich ständig, und der während der Bearbeitung erzeugte Druck hängt von der Schnitttiefe ab. Die Entwicklung der geometrischen Geometrie moderner Klingen hat die Vorteile von runden Schneidklingen mit einem glatten Schneideffekt, geringen Leistungsanforderungen der Werkzeugmaschine und guter Stabilität. Er ist kein effektiver Schruppfräser mehr und wird häufig beim Planfräsen und Schaftfräsen eingesetzt.

1/2/3/4-Nut-Bohrer-Hartmetall-Schaftfräser-YG8/YG10/YG12-Hartmetall-Schaftfräser-für-Stahl-und-Edelstahl-Fräsen